

|
Кількість
|
Вартість
|
||
|
|
|||
|
|
|||
TPU філаменти для 3D-друку
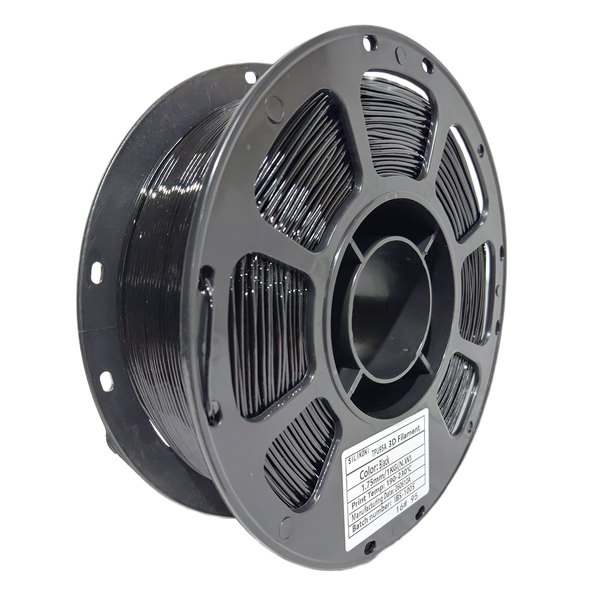
TPU філамент — це гнучкий термопластичний поліуретан, який використовують там, де звичайний жорсткий пластик не підходить: деталі, що повинні згинатися, амортизувати удари або витримувати постійне тертя без розтріскування. У каталозі SILIKONI представлений TPU 95A — напівгнучкий філамент з твердістю 95А за Шором, який поєднує еластичність з високою стійкістю до стирання та ударних навантажень.
TPU філамент підходить для друку захисних кожухів, прокладок, накладок для захвату, амортизуючих елементів, гнучких кріплень і функціональних деталей, які працюють у русі. На відміну від PLA чи PETG, TPU не ламається під навантаженням — деталь пружинить і повертається у форму.
Друк TPU вимагає окремого підходу: матеріал гігроскопічний і потребує сушіння перед друком, а мінімальний ретракт та стабільна подача нитки дають кращий результат на принтерах з прямим екструдером (Direct Drive). Детальні рекомендовані параметри друку — температура сопла, столу, швидкість — вказані нижче.
Філамент 1.75 мм, сумісний з більшістю FDM/FFF 3D-принтерів. Доставка по всій Україні.
✅ Основні переваги TPU
- Покращені механічні властивості — чудова гнучкість у поєднанні з високою міцністю на розрив
- Високе відносне подовження — матеріал здатний розтягуватися від 300% до 600% перед розривом, чудово витримує циклічне стискання та вигин
- Хороша ударна в'язкість — стійкий до ударних навантажень (4–7 кДж/м²)
- Низький індекс текучості розплаву — показник становить 3–6 г/10хв, забезпечуючи стабільний потік
- Зносостійкість і довговічність — висока стійкість до стирання завдяки еластичній структурі матеріалу; добре витримує циклічні навантаження без розтріскування
- Температура теплової деформації (HDT) ~80–100°C — підвищена термостійкість для еластичних матеріалів
- Друк з урахуванням особливостей матеріалу — оптимальна твердість за Шором (95A) полегшує роботу з гнучким філаментом порівняно з м'якшими TPU. Найкращий результат — на екструдерах з прямою подачею (Direct Drive); для боуден-систем потрібне ретельне налаштування швидкості та ретракту
⚠️ Важливо перед друком
- Гігроскопічність — матеріал вбирає вологу з повітря, що спричиняє появу бульбашок і тягучок під час друку. Сушіть при 60–70°C протягом 4–6 годин перед використанням; зберігайте в герметичній упаковці з силікагелем
- Налаштування ретракту — для еластичних пластиків рекомендується мінімальний ретракт (0–1 мм), щоб уникнути застрягання нитки в екструдері
- Швидкість друку — потребує зниження порівняно з жорсткими пластиками для забезпечення стабільної подачі м'якої нитки
- Обережно з розплавом — не торкайтесь розплавленого матеріалу, ризик опіку
🔧 Типове застосування
Сумісний із більшістю 1.75 мм FDM/FFF 3D-принтерів. Типове застосування: чохли для телефонів, демпфери, амортизатори, прокладки, ущільнювачі, колеса для робототехніки, гнучкі муфти, підошви та ергономічні елементи руків'їв.
⚙️ Рекомендовані параметри друку (на основі сопла 0.4 мм)
- Температура сопла: 220–240°C
- Температура столу: 40–60°C (перший шар — 80°C)
- Швидкість друку: 20–50 мм/с (для прямого екструдера; на боуден-системі — нижче)
- Ретракт: 0–1 мм
- Обдув: 30–60%
Поверхня столу: PEI-пластина / загартоване скло (клей-олівець опційно)
📦 Упаковка і зберігання
Постачається на пластиковій котушці (нетто 1 кг). Котушка запакована у вакуумний пакет з осушувачем для захисту від вологи. Після відкриття зберігайте в сухому та прохолодному місці, подалі від сонячних променів та вологи, завжди в герметичній тарі з осушувачем.
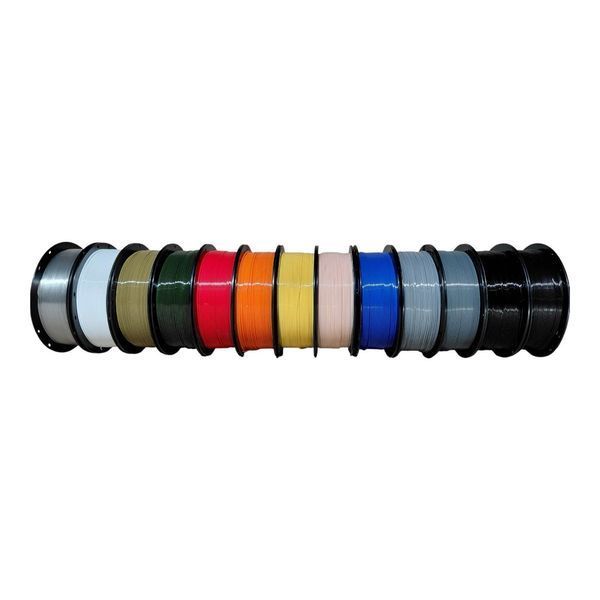
🔁 Потрібна інша вага чи колір філаменту?
Асортимент постійно розширюється — напишіть, якщо шукаєте конкретний варіант або хочете купити оптом.